

Pneumatische Förderlösung für weißes Zuckerpulver
In der Lebensmittelverarbeitung und der pharmazeutischen Industrie stößt der Transport von weißem Puderzucker oft mit praktischen Herausforderungen wie Materialverklumpungen, Pipeline-Verstopfungen, Staubemissionen und Kreuzkontamination konfrontiert. Traditionelle mechanische Transportmethoden haben nicht nur hohe Wartungskosten, sondern haben auch Schwierigkeiten, die Anforderungen sauberer Produktionsumgebungen zu erfüllen. Wie eine effiziente, versiegelte und schadensfreie Transportierung von weißem Puderzucker erreicht werden kann, ist zu einer technischen Herausforderung geworden, die viele Unternehmen dringend lösen müssen.
Materialeigenschaften
Weißes Zuckerpulver ist ein typisches feines Pulver, dessen Partikelgrößen typischerweise zwischen 100~300 Mikrometer liegen. Es besitzt starke hygroskopische Eigenschaften, schlechte Flüssigkeit, leicht verklumpen und durch Reibung erzeugte statische Elektrizität. Beim Transport, wenn die Umweltfeuchtigkeit nicht richtig kontrolliert wird, sind Wandaufhängungen und Brückenaufbau sehr wahrscheinlich, was die Produktionskontinuität erheblich beeinträchtigt. Außerdem ist weißer Puderzucker temperaturempfindlich; hohe Temperaturen können zu Verkohlung und Verfärbung führen, daher muss das Transportsystem Feuchtigkeitsbeständigkeit, Verkalkungsschutz und Temperaturkontrollanforderungen ausbalancieren.
Produkteinführung
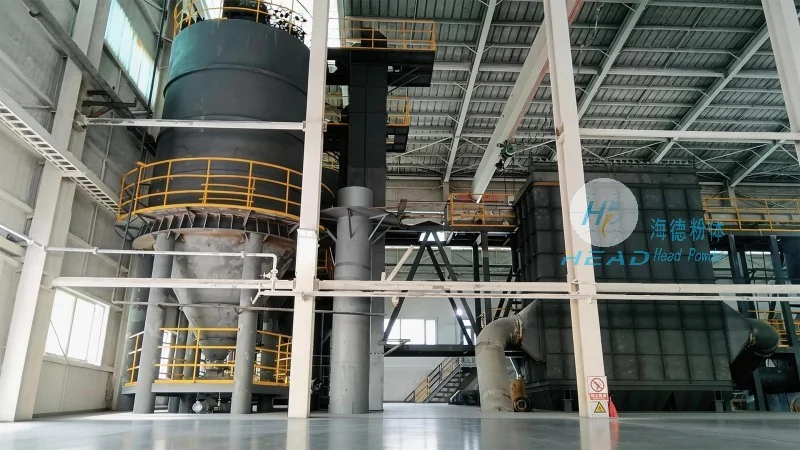
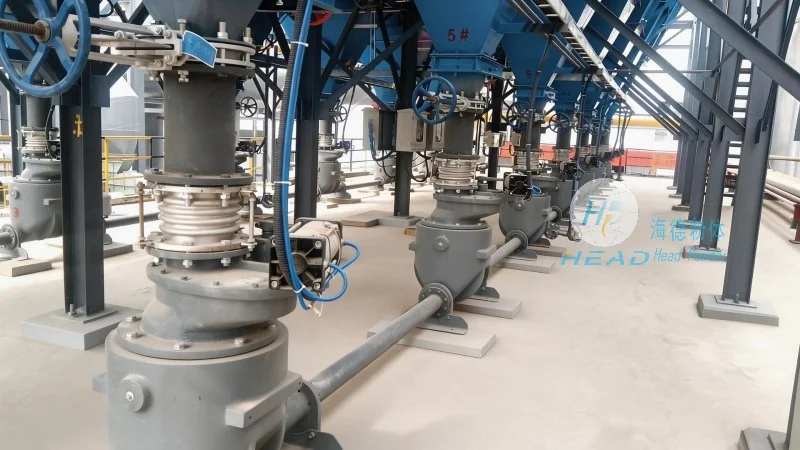
Das pneumatische Fördersystem, das von Head Powder bereitgestellt wird, verwendet versiegelte Pipeline-Methoden mit positivem oder Unterdruck, um die Materialien sanft vom Zuführende zu jedem Nutzungspunkt zu transportieren. Das System kann je nach Standortlayout, Kapazitätsanforderungen und Materialeigenschaften des Kunden angepasst werden, einschließlich Zuleitungsgeräten, Förderleitungen, Gasquellen, Staubabscheidungs- und Entfernungsgeräten sowie automatischen Steuerungssystemen. Die Kernkomponenten bestehen aus lebensmitteltauglichen Materialien mit glatten Oberflächen, die leicht zu reinigen sind und den Anforderungen an GMP sowie Lebensmittelsicherheit und Hygiene entsprechen. Das System funktioniert reibungslos, ermöglicht es, Materialien in einer abgedichteten Umgebung zu transportieren, wodurch das Eindringen von äußerer Feuchtigkeit und Verunreinigungen effektiv verhindert wird und das Risiko von Verkalkung verringert wird.
Produktvorteile
Um Schmerzpunkte wie die Anfälligkeit von Feuchtigkeitsabsorption, Verstopfungen und Staubkontrolle von Zuckerpulver zu beheben, verfügt die Head Powder Pneumatic Conveying Solution über folgende Merkmale:
- Feuchtigkeitsdichtes versiegeltes Design:Die gesamte Pipeline ist abgedichtet, kombiniert mit einer entfeuchtenden Luftquelle, wodurch der Kontakt mit Feuchtigkeit an der Quelle reduziert wird, Materialien trocken bleibt und Verkalkung verhindert wird.
- Niedrige Schadensübertragung:Die Verwendung von Methoden zur Übertragung mit niedriger Geschwindigkeit, hoher Konzentration oder verdünnter Phase, bei denen Durchflussrate und Gas-Feststoff-Verhältnis je nach Materialsprödigkeit angepasst werden, trägt dazu bei, die Integrität von Puderzuckerkörnern zu erhalten.
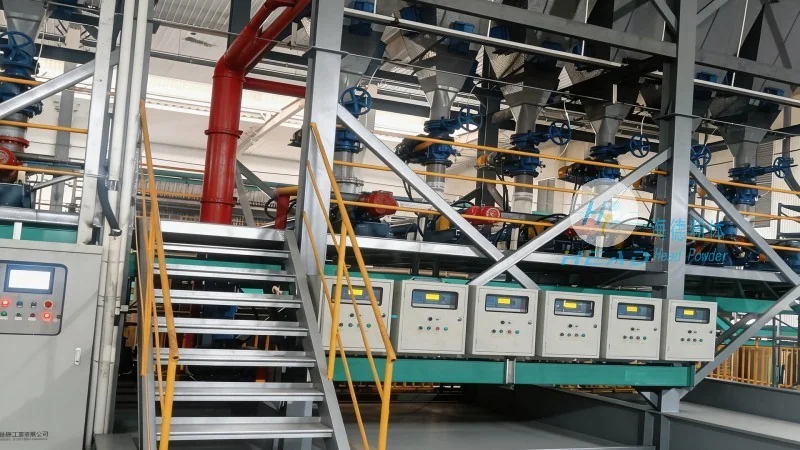
- Intelligente Steuerung:Das integrierte SPS-Automatisierungssystem ermöglicht eine präzise Anpassung des Fördervolumens, automatische Rückblasen von Rohrblockaden, Fehlermelder und Fernüberwachung, wodurch manuelle Eingriffe reduziert werden.
- Sauber und umweltfreundlich:Ausgestattet mit hocheffizienten Filter- und Staubentfernungsgeräten, Abgaskonzentrationen unter den Industrienormen, keine Staubemissionen in der Werkstatt, was die Arbeitsumgebung und die Gesundheit der Mitarbeiter unterstützt.
- Flexible Anpassung:Unterstützt komplexe Prozessanforderungen wie Mehrpunktzuführung, Produktumschaltung und Serienproduktion, Anpassung an neue Produktionslinien oder Nachrüstung alter Geräte.
Mit jahrelanger Erfahrung im Pulvertransportieren hat Head Powder stabile und zuverlässige pneumatische Zucker-Fördersysteme für viele Lebensmittel- und Pharmaunternehmen bereitgestellt, die Kunden helfen, die Produktionseffizienz zu verbessern, Betriebskosten zu senken und immer strengere Lebensmittelsicherheitsstandards zu erfüllen.