

Proyek Konveyor Otomatis Boiler Chongqing Wanzhou untuk Bubuk Desulfurisasi
Dalam sistem desulfurisasi boiler dari perusahaan tenaga panas di Wanzhou, Chongqing, bubuk batu kapur berfungsi sebagai agen desulfurisasi utama, dan efisiensi serta stabilitas penghantarannya secara langsung memengaruhi efektivitas desulfurisasi dan biaya operasional. Metode pengangkutan asli perusahaan mengandalkan operasi manual dan mesin sederhana, yang tidak lagi dapat memenuhi persyaratan perlindungan lingkungan dan kapasitas yang semakin ketat.
Masalah pelanggan
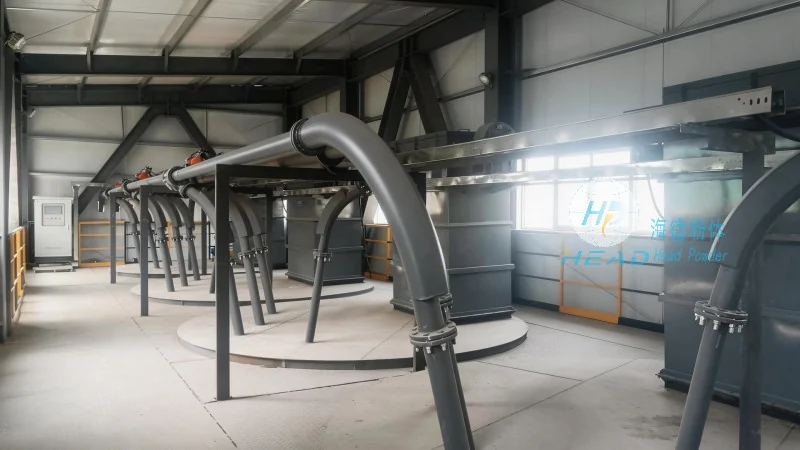
Perusahaan menghadapi berbagai tantangan dalam proses pengangkutan bubuk desulfurisasi:
1. Efisiensi pemberian makan manual rendah, intensitas tenaga kerja tinggi, dan mudah tersebar bubuk, sehingga menghasilkan limbah bahan baku;
2. Debu yang beterbangan parah di lokasi tidak hanya memengaruhi lingkungan kerja tetapi juga menimbulkan bahaya kesehatan dan keselamatan kerja;
3. Volume pengiriman tidak dapat dikontrol secara presisi, menyebabkan fluktuasi besar dalam dosis desulfurizer dan memengaruhi stabilitas efektivitas desulfurisasi;
4. Tingkat kegagalan peralatan tinggi, perawatan sering, dan biaya operasional yang terus-menerus tinggi.
Solusi
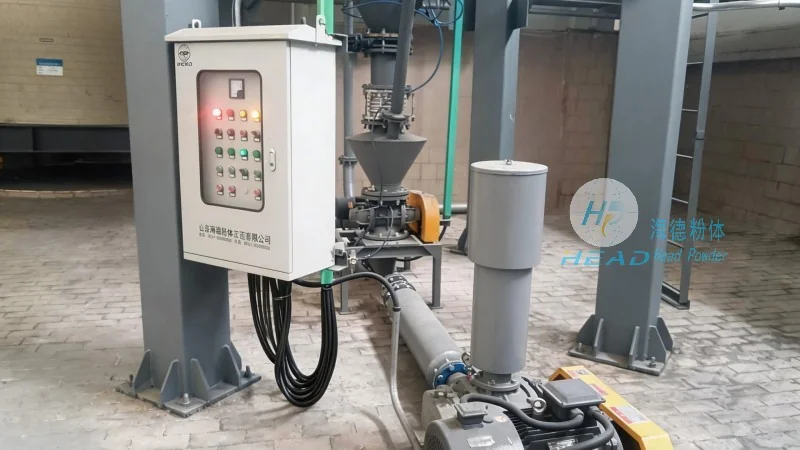
Untuk mengatasi masalah ini, Head Powder telah menyesuaikan sistem konveyor pneumatik bubuk otomatis penuh untuk proyek ini. Sistem ini menggunakan pengangkutan pipa tertutup, sehingga kontrol otomatis penuh dari silo penyimpanan ke menara desulfurisasi boiler, tanpa perlu intervensi manual. Perangkat ini juga dilengkapi dengan fungsi pengukuran yang relatif akurat dan penyesuaian frekuensi variabel, memungkinkan penyesuaian volume konveyor secara real-time sesuai beban boiler dan mendukung dosis desulfurizer yang stabil. Sistem ini juga mengintegrasikan perangkat penghilang debu pulsa, secara efektif menekan kebocoran debu dan meningkatkan lingkungan di lokasi.
Efek Aplikasi
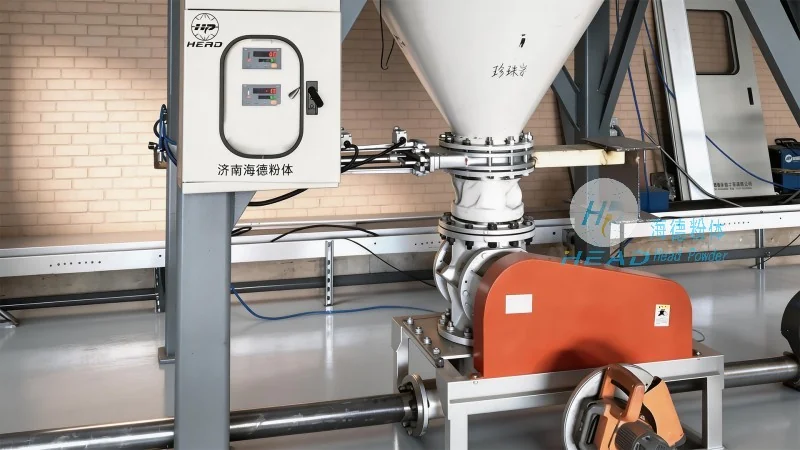
Setelah proyek dilaksanakan, efisiensi pengiriman bubuk desulfurisasi perusahaan meningkat secara signifikan, biaya tenaga kerja turun sekitar 70%, kehilangan bubuk berkurang di bawah 1%, dan deviasi dosis desulfurizer dikendalikan dalam ±2%. Konsentrasi debu di lokasi memenuhi standar nasional kesehatan kerja, peralatan beroperasi dengan stabil, dan interval pemeliharaan diperpanjang hingga lebih dari enam bulan. Sistem desulfurisasi secara keseluruhan berjalan lebih lancar, dan indikator emisi lingkungan terus memenuhi standar.