

福建福州染料粉體防爆無塵輸送成套項目
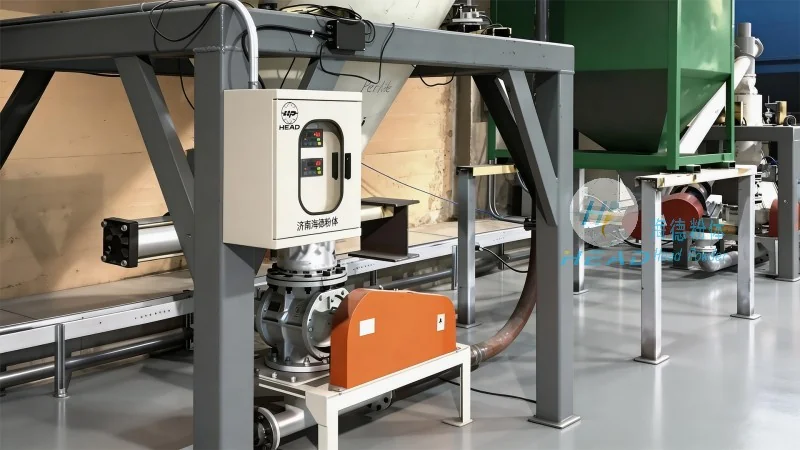
某染料生產企業位於福建福州,主要生產各類染料粉體。在生產過程中,粉體物料的輸送環節面臨粉塵泄漏、爆炸風險以及環境污染等問題。爲了支持安全生產並滿足日益嚴格的環保法規,該企業決定引入一套安全、高效的粉體輸送系統。海德粉體爲其量身定製了福建福州染料粉體防爆無塵輸送成套項目,實現了物料從投料、輸送到儲運的全流程無塵化、防爆化作業。
客戶痛點分析
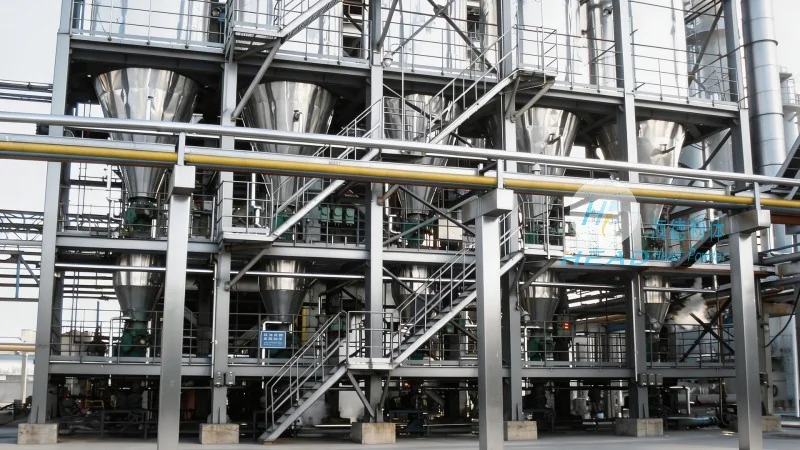
該客戶在原有生產流程中面臨多個核心痛點:
- 粉塵爆炸隱患:染料粉體多爲可燃性粉塵,傳統開放式輸送易導致粉塵雲濃度達到爆炸極限,存在嚴重安全風險。
- 環境污染與物料浪費:開放式輸送過程中粉體泄漏嚴重,不僅污染車間環境、影響員工健康,還造成大量物料損耗。
- 人工依賴度高、效率低:人工投料、搬運方式勞動強度大、效率低下,且難以實現較爲準確計量與自動化控制。
- 合規壓力:隨着環保與安全監管趨嚴,企業急需改造升級以滿足防爆、除塵等法規要求。
解決方案與產品優勢
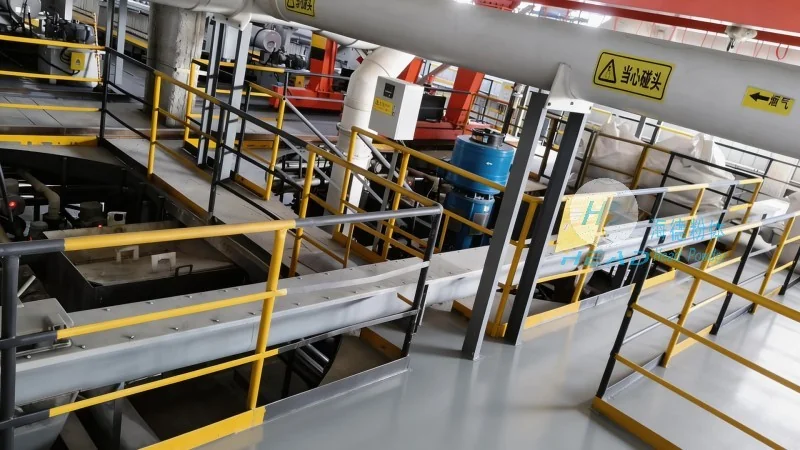
針對上述痛點,海德粉體提供了全封閉、防爆、無塵的粉體輸送成套系統,具體優勢如下:
- 防爆設計支持安全:系統採用防爆電氣元件、泄爆裝置、惰化保護等多重安全措施,從源頭降低爆炸風險,符合國家防爆標準。
- 全封閉無塵輸送:通過密閉管道及負壓/正壓氣力輸送技術,實現粉體從投料到終端的全程封閉運行,杜絕粉塵外泄,保持車間潔淨,同時減少物料損耗。
- 自動化與智能控制:集成PLC控制系統與稱重模塊,可較爲準確調節輸送量、自動記錄生產數據,減少人工干預,提升生產效率與一致性。
- 模塊化定製,適配性強:根據不同染料粉體的物性(如粒徑、流動性、溼度)以及現場空間佈局,系統可靈活組合投料站、輸送泵、除塵器、儲料罐等單元,實現高效正常運行。
該成套項目投產後,客戶車間粉塵濃度有所降低,防爆安全性獲得第三方檢測認證,同時物料損耗率下降約20%,綜合運營成本得到有效控制,爲企業綠色安全生產提供了有力支撐。
上一篇:安徽合肥元明粉長距離管道輸送工程
下一篇:江西南昌催化劑顆粒低破碎輸送實例
返回列表